Sealing is de laatste stap in het anodiseerproces en bepaalt in grote mate de uiteindelijke kwaliteit van de afwerking. Na het anodiseren bevat de aluminiumoxide-laag miljoenen microscopische poriën. Zonder afdichting zijn deze poriën open en kwetsbaar voor vuil, vocht en chemische aantasting. Door te sealen worden de poriën gesloten, waardoor de corrosiebestendigheid en kleurstabiliteit sterk verbeteren. Wie aluminium laat anodiseren, laat tegelijkertijd sealen — het is een onlosmakelijk onderdeel van een kwalitatieve behandeling.
Inhoudsopgave
Wat is Sealing?
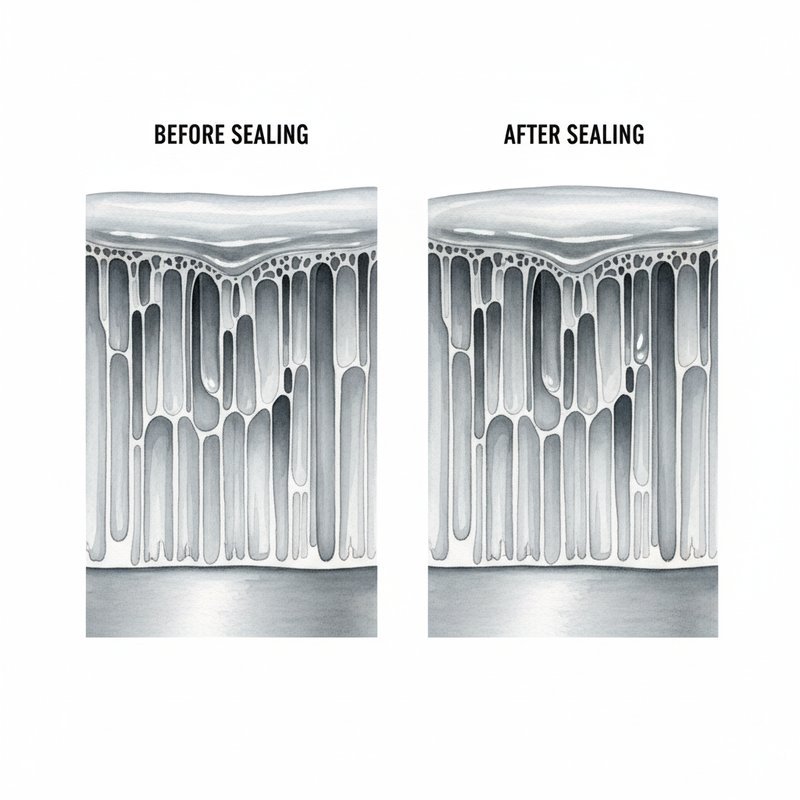
Tijdens het anodiseren groeit er een aluminiumoxide-laag op het metaaloppervlak. Deze laag heeft een kenmerkende poreuze microstructuur: een raster van zeshoekige cellen, elk met een centraal gelegen porie die loodrecht op het oppervlak staat. De diameter van deze poriën is afhankelijk van de gebruikte elektrolyt en procesparameters, maar ligt typisch tussen 10 en 30 nanometer. Bij hardanodiseren zijn de poriën kleiner en de celwanden dikker.
De open poriën zijn functioneel voor kleuring — het pigment of de kleurstof dringt in de poriën door — maar vormen daarna een kwetsbaarheid. Vochtige lucht, zuren en zouten kunnen de poriën binnendringen en de oxide-laag van binnenuit aantasten. Sealing neutraliseert dit risico door de poriën chemisch of fysisch te sluiten. Het resultaat is een gesloten, dichte oppervlaktelaag die aanzienlijk beter bestand is tegen corrosie en vervuiling.
Sealingmethoden
Er zijn drie gangbare methoden om geanodiseerd aluminium te sealen: heet water sealen, stoomsealen en koud sealen met chemische middelen. Elke methode heeft eigen voor- en nadelen op het gebied van kosten, doorlooptijd, milieu-impact en het effect op kleur en oppervlak. De keuze hangt af van de eindtoepassing en de eisen die gesteld worden aan corrosiebestendigheid en uiterlijk.
Sommige anodiseerbedrijven bieden meerdere methoden aan; andere zijn gespecialiseerd in één proces. Vraag bij het aanvragen van een offerte expliciet naar de gebruikte sealingmethode en de bijbehorende kwaliteitscontroles. De sealingmethode heeft direct invloed op de prestaties van de anodisatielaag in de eindtoepassing.
Heet Water Sealen
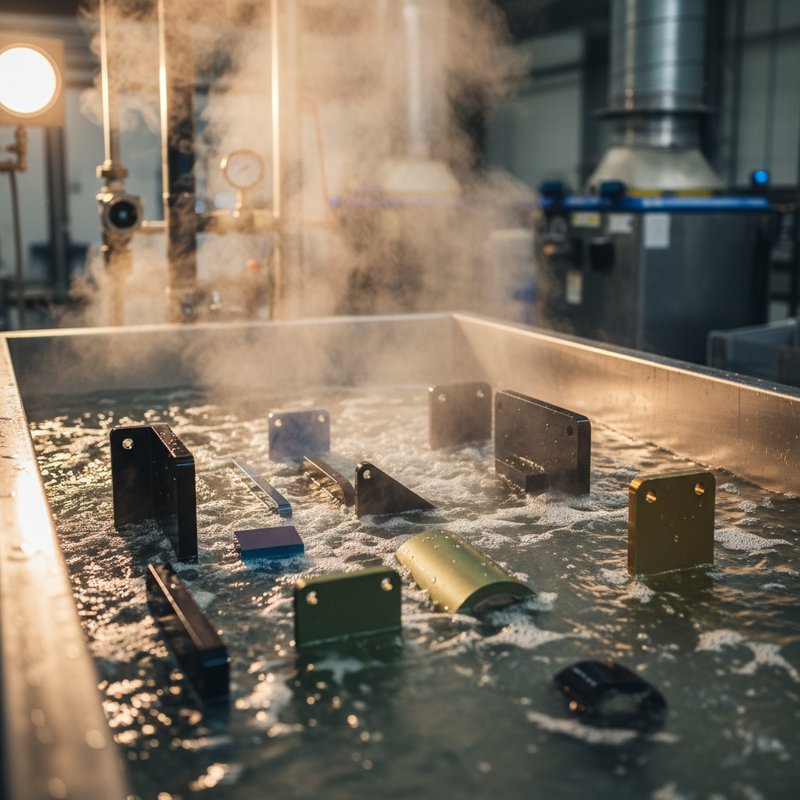
Heet water sealen is de klassieke en meest toegepaste methode. Het geanodiseerde aluminium wordt ondergedompeld in gedeïoniseerd water van minimaal 96°C gedurende 2 tot 3 minuten per micrometer laagdikte. Bij dit temperatuurproces reageert het aluminiumoxide met water en vormt het aluminiumoxide-monohydraat (boehmiet). Dit kristallijn materiaal vult de poriën op en sluit ze af.
Het resultaat is een uitstekende afdichting die voldoet aan de strenge eisen van de ISO 7599 norm en het Qualanod-keurmerk. De methode is geschikt voor zowel gekleurde als naturel geanodiseerde oppervlakken. Een belangrijk voordeel is dat er geen chemische toevoegingen nodig zijn, waardoor de methode milieuvriendelijk is en geen restsporen van chemicaliën achterlaat. Het energieverbruik voor het opwarmen en handhaven van de watertemperatuur is het grootste nadeel.
Stoomsealen is een variant waarbij verzadigde stoom van 100°C wordt gebruikt in plaats van vloeibaar water. Het mechanisme is identiek aan heet water sealen. Stoomsealen is sneller en soms efficiënter bij complexe vormen, omdat stoom makkelijker alle oppervlakken bereikt.
Koud Sealen
Koud sealen — ook wel chemisch sealen of nikkelacetaatsealen genoemd — verloopt bij kamertemperatuur of licht verhoogde temperatuur (25–30°C). Het aluminium wordt ondergedompeld in een bad met nikkelacetaat of cobaltacetaat. Deze ionen dringen de poriën in en slaan neer als onoplosbare verbindingen die de poriën fysiek blokkeren.
Het voordeel van koud sealen is de lage energiebehoefte en de kortere verwerkingstijd. Dit maakt de methode aantrekkelijk voor bedrijven die op hoge volumes werken of waarbij energiekosten zwaar meewegen. Een nadeel is dat het proces gevoeliger is voor restsporen van chemicaliën en dat aanvullend naspoelen vereist is om nikkelresten te verwijderen. Nickel is een gereguleerde stof, wat extra afvalwaterbeheer vereist.
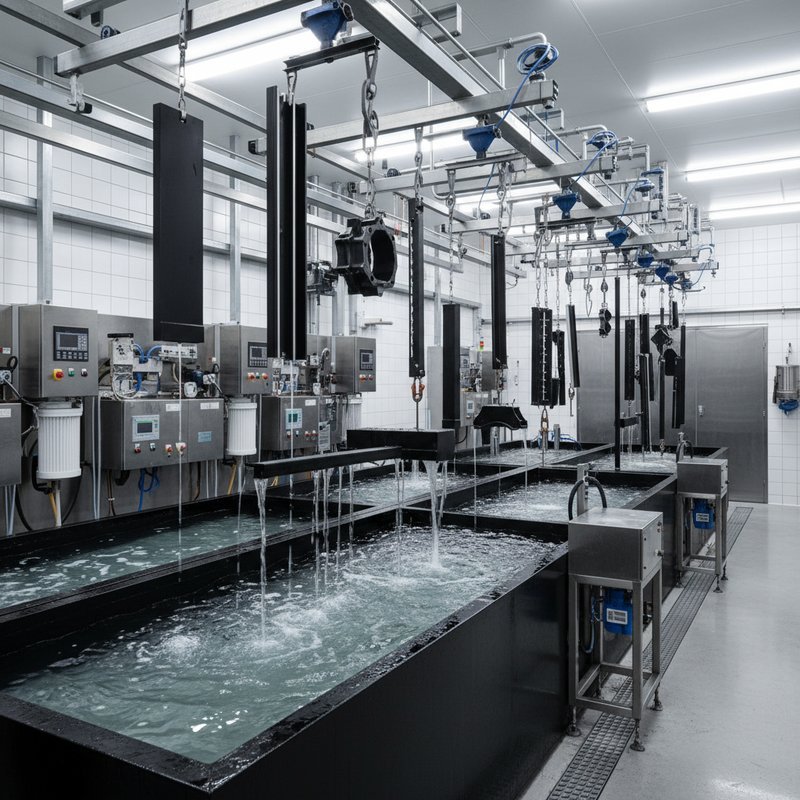
Na koud sealen wordt in veel gevallen een aanvullende nabehandeling uitgevoerd in warm water (60–70°C), het zogenaamde middentemperatuur sealen of combinatiesealen. Dit verbetert de afdichting verder en vermindert de kans op uitbloeding van ingekleurde lagen. Kwalitatieve koud-sealing resultaten zijn vergelijkbaar met heet water sealen, mits het proces goed beheerst wordt.
Effect op Kleur en Glans
Sealing heeft een merkbaar effect op de visuele eigenschappen van geanodiseerd aluminium. Heet water sealen veroorzaakt doorgaans een lichte dempering van de glans en een minieme verdieping van de kleur. Dit is bij de meeste toepassingen acceptabel en soms zelfs gewenst. Voor hoogglans decoratieve oppervlakken waarbij kleurnauwkeurigheid en glansgraad kritisch zijn, is de sealingmethode een bewust te kiezen parameter.
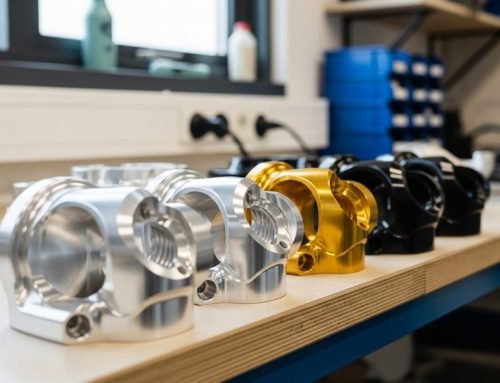
Bij gekleurde anodisatie — of het nu gaat om zwart, brons, goud of een andere kleur — is een goede afdichting essentieel voor kleurstabiliteit. Onvoldoende gesealede lagen bloeden uit: de kleurstof lost langzaam op en de kleur vervaagt. Juist voor architecturale toepassingen buitenshuis, waar jarenlange kleurstabiliteit vereist is, geldt een correcte sealing als randvoorwaarde.
De laagdikte van de anodisatielaag beïnvloedt de sealingtijd. Een dikkere laag vereist een langere onderdompeling. Bij standaard architecturale anodisatie met 20 micrometer laagdikte bedraagt de minimale sealingtijd 40 minuten bij heet water sealen. Onvoldoende sealingtijd is een van de meest voorkomende tekortkomingen bij goedkope aanbieders.
Kwaliteitsnormen
De kwaliteit van sealing wordt gecontroleerd via genormeerde testmethoden. De meest gebruikte is de admittantietest (EN ISO 2931), waarbij elektrische weerstand van de geanodiseerde en gesealede laag wordt gemeten. Een hoge admittantiewaarde wijst op onvoldoende sealing; een lage waarde bevestigt een gesloten porienstructuur. Kwalitatieve anodiseerbedrijven voeren deze test routinematig uit.
Een andere veelgebruikte test is de vlekkentest met zuurstofoplossing (ASTM B136 of EN ISO 2143). Hierbij wordt een druppel verdunde salpeterzure oplossing op het oppervlak aangebracht. Een goed gesealede laag laat geen of minimale verkleuringen zien. De test is snel en goedkoop en geeft een directe indicatie van de sealingkwaliteit.
Qualanod-gecertificeerde bedrijven zijn verplicht de sealingkwaliteit systematisch te controleren en te registreren. Kies voor buitentoepassingen altijd een aanbieder met een geldig Qualanod-certificaat, omdat dit onafhankelijke controle van het gehele proces garandeert — inclusief sealing.
Welke Methode Kiezen?
De keuze voor een sealingmethode hoeft u als opdrachtgever niet zelf te maken — het anodiseerbedrijf bepaalt dit op basis van het eigen procesontwerp. Wel is het zinvol te weten welke methode wordt gebruikt en wat de bijbehorende kwaliteitscontroles zijn. Vraag hier naar bij het aanvragen van een offerte, zeker voor toepassingen waarbij corrosiebestendigheid of kleurstabiliteit kritisch zijn.
Voor standaard industriële en decoratieve toepassingen binnenshuis is elke gecertificeerde sealingmethode geschikt. Voor buitentoepassingen — gevelpanelen, kozijnen, terrasmeubilair — geldt dat heet water sealen of een kwalitatief koud sealingproces gecombineerd met nabehandeling de voorkeur verdient. Laat u dit bevestigen in de technische specificatie of het materiaalcertificaat bij levering.
De prijs van anodiseren verschilt per methode en bedrijf. Koud sealen is doorgaans iets goedkoper in energiekosten, maar het totale prijsverschil voor de eindklant is beperkt. Kies op basis van kwaliteitsvereisten, niet uitsluitend op prijs.
Veelgestelde Vragen
Wat gebeurt er als aluminium niet gesealéd wordt na anodiseren?
Zonder sealing blijven de microscopische poriën in de anodisatielaag open. Het oppervlak is daardoor gevoelig voor vuil, vocht en chemische stoffen die in de poriën doordringen en de laag van binnenuit aantasten. Gekleurde lagen bloeden uit. De corrosiebestendigheid is aanzienlijk lager dan bij een correct gesealede laag. Ongesealéd anodiseren wordt soms bewust toegepast als voorbereiding voor lijmen of verven, maar is voor eindtoepassingen niet geschikt.
Is heet water sealen beter dan koud sealen?
Beide methoden leveren bij correcte uitvoering een kwalitatief gelijkwaardige afdichting op die voldoet aan ISO 7599 en Qualanod-normen. Heet water sealen heeft als voordeel dat er geen chemische additieven worden gebruikt. Koud sealen is energiezuiniger. Het verschil in eindkwaliteit is bij gecertificeerde bedrijven verwaarloosbaar. Cruciaal is dat de sealingtijd en -temperatuur correct worden aangehouden en dat de kwaliteit wordt getest.
Hoe lang duurt het sealingproces?
De sealingtijd bij heet water sealen bedraagt minimaal 2 tot 3 minuten per micrometer laagdikte. Een standaard architecturale laag van 20 micrometer vereist dus minimaal 40 tot 60 minuten. Bij koud sealen is de onderdompelingstijd korter, maar volgt vaak een aanvullende nabehandeling. De sealingtijd maakt deel uit van de totale productietijd die is inbegrepen in de doorlooptijd van het anodiseerbedrijf.
Kan ik controleren of mijn aluminium goed gesealéd is?
Ja. De eenvoudigste methode is de vlekkentest: een druppel verdunde salpeterzure oplossing (1%) op het oppervlak aanbrengen en na 1 minuut afnemen. Een goed gesealede laag toont geen of minimale verkleuringen. Een meer nauwkeurige methode is de admittantietest (EN ISO 2931), waarbij elektrische geleidbaarheid wordt gemeten. Professionele anodiseerbedrijven voeren deze tests standaard uit en kunnen op verzoek een meetrapport leveren.
Verandert sealing de kleur van geanodiseerd aluminium?
Sealing kan een kleine wijziging in kleur en glans veroorzaken. Heet water sealen veroorzaakt doorgaans een lichte dempering van de glans. Dit effect is bij de meeste toepassingen acceptabel. Voor kleurkritische toepassingen is het verstandig een monster te laten maken en te beoordelen na sealing, zodat het eindresultaat overeenkomt met de verwachting. Professionele anodiseerbedrijven houden hier in hun kleurmanagement rekening mee.
Is sealing ook nodig bij hard anodiseren?
Bij hardanodiseren wordt sealing niet altijd toegepast. De kleinere poriën en grotere laagdikte van Type III anodisatie zorgen al voor een hoge intrinsieke corrosiebestendigheid en slijtvastheid. Sealing kan de wrijvingscoëfficiënt verhogen, wat bij sommige mechanische toepassingen ongewenst is. In andere gevallen — zoals buitentoepassing of kleurafwerking — wordt ook hardgeanodiseerd aluminium gesealéd. Overleg met het anodiseerbedrijf welke afwerking het beste past bij de eindtoepassing.