Racking, het ophangen en bevestigen van aluminium onderdelen aan een geleidend rek vóór het anodiseerproces, is een stap die grote invloed heeft op de kwaliteit van het eindresultaat. Een correct opgehangen onderdeel ontvangt een gelijkmatige stroomdichtheid over het hele oppervlak, wat resulteert in een uniforme laagdikte en kleur. Verkeerd racking leidt tot ongelijkmatige lagen, verbrandingen of ongewenste reksporen op zichtbare oppervlakken. Voor opdrachtgevers is het waardevol te begrijpen hoe racking werkt en wat zij zelf kunnen doen om een optimaal resultaat te bevorderen.
Inhoudsopgave
Wat is Racking?
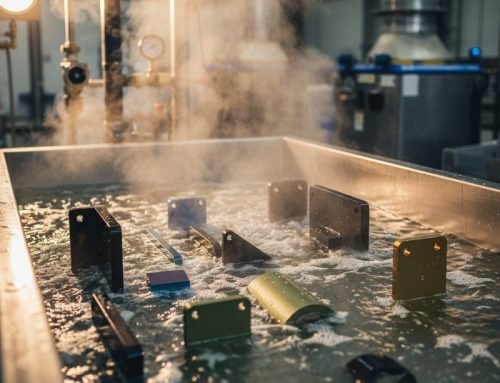
Anodiseren is een elektrochemisch proces waarbij aluminium als anode fungeert in een elektrolytbad. Om stroom door het aluminium te laten vloeien, moet het onderdeel elektrisch worden verbonden met de positieve pool van de gelijkrichtinstallatie. Dit gebeurt via een rek: een geleidende constructie waaraan de onderdelen worden bevestigd met draad, klemmen of speciale houders.
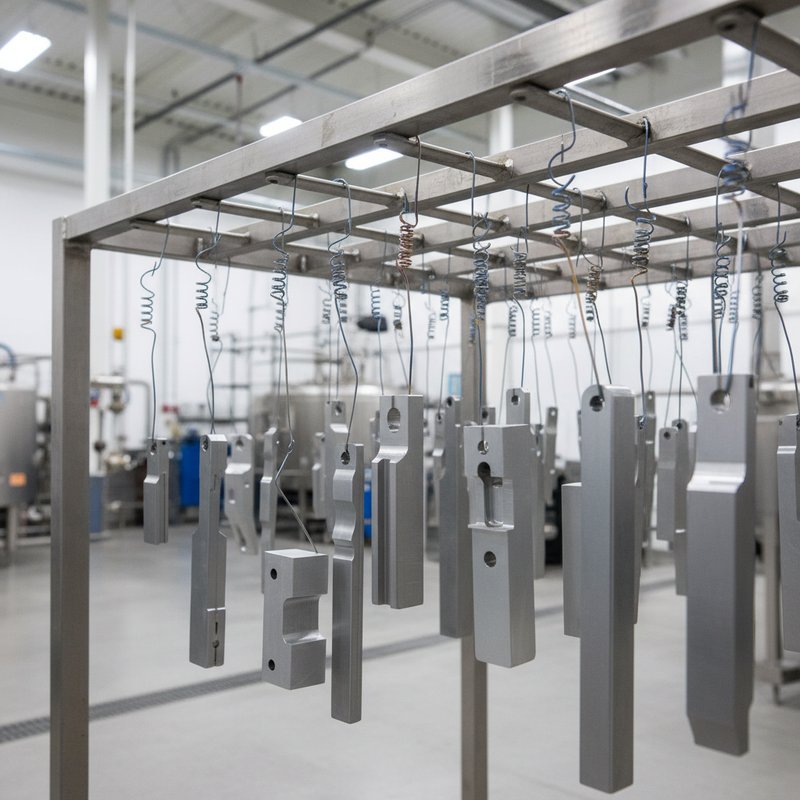
Het rek wordt samen met de opgehangen onderdelen ondergedompeld in het anodiseerbad. De stroom vloeit van de gelijkrichter via het rek naar elk individueel onderdeel. Op die manier groeien de anodisatielagen gelijktijdig op alle opgehangen onderdelen. De kwaliteit van de elektrische verbinding tussen rek en onderdeel is bepalend voor de laagkwaliteit: een slechte contactpunt geeft een ongelijkmatige stroom en daarmee een ongelijkmatige laag.
Racking is arbeidsintensief en vereist vakmanschap. De positie en oriëntatie van elk onderdeel in het bad beïnvloeden de stroomdichtheidsverdeling. Ervaren operators weten hoe onderdelen moeten worden gepositioneerd voor optimale resultaten bij het specifieke onderdeel en het gewenste type anodisatie.
Materialen voor Rekken en Jigs
Het materiaal van het rek moet elektrisch geleidend zijn, bestand tegen de agressieve chemische omgeving van het anodiseerbad en bij voorkeur niet of nauwelijks anodiseren. Titanium voldoet optimaal aan alle drie de eisen en is het standaardmateriaal voor professionele anodiseerrekken. Titanium is elektrisch geleidend, is stabiel in zwavelzuur (de meestgebruikte elektrolyt) en vormt geen dikke anodisatielaag bij gebruik als anode, waardoor het rek lang meegaat zonder vervanging.
Aluminium rekken worden incidenteel gebruikt voor eenvoudige toepassingen, maar hebben als nadeel dat ze zelf ook anodiseren tijdens het proces. Na verloop van tijd bouwt zich een dikke, niet-geleidende laag op de contactpunten op, wat de stroomgeleiding verslechtert. Regelmatig etsen van het rek is dan vereist. Roestvast staal wordt soms gebruikt voor hulpbevestigingen, maar is minder gangbaar voor directe contactpunten.
De contactpunten, de plekken waar rek en aluminium direct contact maken, worden bij titaniumrekken uitgevoerd als scherpe punten of smalle ribben. Een scherp, klein contactvlak doorboort de oxide-laag die het aluminium van nature heeft en maakt een betrouwbare elektrische verbinding. Een groter, vlak contactoppervlak is juist ongunstig omdat de oxide-laag moeilijker wordt doorbroken.
Stroomdichtheid en Laagdikte
De stroomdichtheid, uitgedrukt in ampère per dm² (A/dm²), is de meest bepalende procesparameter voor de groeisnelheid en kwaliteit van de anodisatielaag. Bij standaard Type II anodisatie in zwavelzuur wordt doorgaans gewerkt met stroomdichtheden van 1,0 tot 1,5 A/dm². Bij hardanodiseren liggen de waarden hoger, tussen 2,0 en 4,0 A/dm², gecombineerd met een lagere elektrolyttemperatuur.
De stroomdichtheid is niet overal op een onderdeel gelijk. Randen, hoeken en uitsteeksels ontvangen een hogere lokale stroomdichtheid dan vlakke oppervlakken of holtes. Dit effect, het zogenoemde punteffect of randeffect, leidt tot dikkere lagen op uitstekende delen en dunnere lagen in verdiepingen en binnenhoeken. Bij kritische maatonderdelen moet hiermee rekening worden gehouden in het ontwerp.
De positie van het onderdeel ten opzichte van de kathoden in het bad beïnvloedt eveneens de lokale stroomdichtheid. Een onderdeel dat dicht bij de kathode hangt, ontvangt meer stroom dan een onderdeel dat verder weg hangt. Ervaren operators verdelen onderdelen gelijkmatig in het bad en houden rekening met de geometrie bij de rackingpositie.
Reksporen en Contactpunten
Op elke plek waar het rek het aluminium raakt, blijft na het anodiseren een rekspoort achter. Op dit contactpunt heeft geen anodisatie plaatsgevonden: het aluminium was immers al in contact met het rek en er kon geen oxide groeien. Het resultaat is een blote aluminiumvlek, doorgaans klein (1 tot 5 mm diameter) maar zichtbaar als een heldere plek in het geanodiseerde oppervlak.
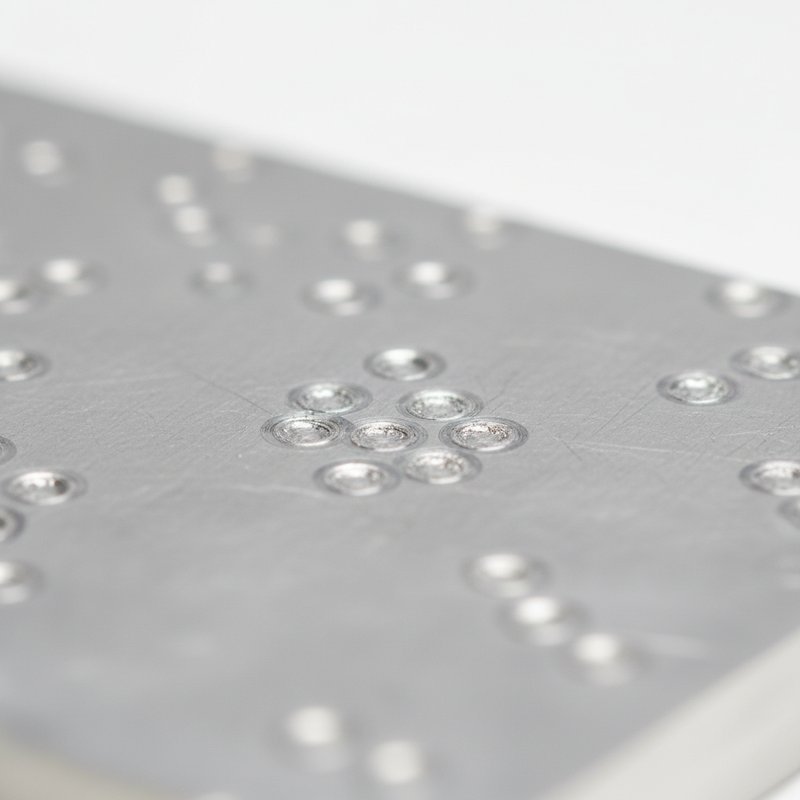
Reksporen zijn onvermijdelijk. De vraag is waar ze worden geplaatst. Bij opdrachten voor decoratieve toepassingen is het essentieel om bij de offertevraag te vermelden welke oppervlakken als zichtbaar (A-vlak) worden aangemerkt. Het anodiseerbedrijf plaatst de contactpunten dan op niet-zichtbare vlakken: de achterkant, een bevestigingsgat of een onzichtbaar deel van de constructie. Vermeld dit altijd expliciet: een goede aanbieder vraagt hier zelf naar.
Bij onderdelen waar alle vlakken zichtbaar zijn, zoals sierringen of vlakke decoratieve platen, is het soms onmogelijk alle reksporen te verbergen. In dat geval worden contactpunten zo klein mogelijk gemaakt en op de minst opvallende locatie geplaatst. Bespreek dit van tevoren met de aanbieder zodat er realistische verwachtingen zijn over het eindresultaat.
Maatwerk Jigs voor Complexe Onderdelen
Voor complexe onderdelen met specifieke eisen (zoals precisiecomponenten, onderdelen met nauwe toleranties of stukken waarbij contactpunten exact gepositioneerd moeten zijn) worden maatwerk jigs gemaakt. Een jig is een op maat gemaakte titanium bevestigingsconstructie die het onderdeel op de exacte gewenste positie houdt en de contactpunten op de juiste plaatsen legt.
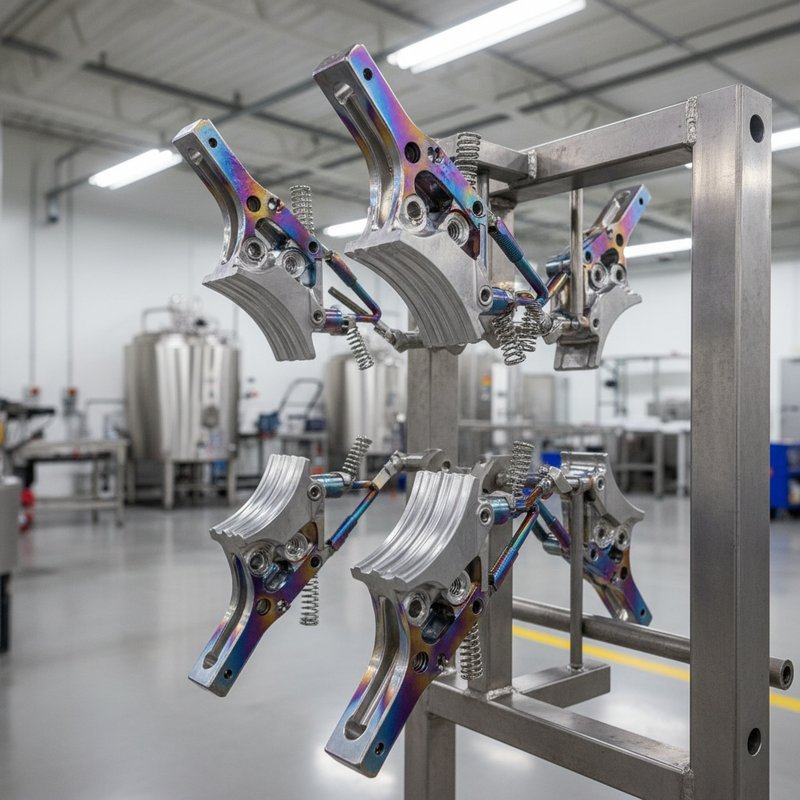
Maatwerk jigs worden bij herhaalorders over meerdere batches gebruikt en verlagen de kans op menselijke fouten bij het racking. De investering in een jig is eenmalig; bij grote series of regelmatige herhalingsorders verdient deze investering zich snel terug via kortere rackingstijd en consistentere kwaliteit. Bespreek met uw aanbieder of een maatwerk jig zinvol is voor uw onderdeel.
Voor onderdelen met kleine openingen, spaankanalen of complexe interne geometrieën kan gas- of vloeistofinsluiting tijdens het anodiseren een probleem zijn. Ingesloten elektrolyt kan ongelijkmatige laaggroei veroorzaken. Racking in een iets gekantelde positie (zodat luchtbellen kunnen ontsnappen) is de gebruikelijke oplossing. Dit is een detail dat de operator of jiginstructie moet adresseren.
Ontwerp voor Anodiseren
Wie aluminium onderdelen ontwerpt met het oog op anodiseren, kan het rackingproces aanzienlijk vereenvoudigen door rekening te houden met een aantal ontwerpprincipes. Een bevestigingsgat of een niet-zichtbare zone voor contactpunten opnemen in het ontwerp geeft de anodiseerder de mogelijkheid reksporen te verbergen. Dit is de meest effectieve manier om reksporen buiten het zichtvlak te houden.
Vermijd scherpe binnenhoeken (radius nul) in zones waar een uniforme laagdikte vereist is. Het randeffect zorgt voor een dunne laag in de binnenhoek en een dikkere laag op de buitenrand. Een minimale radius van 0,5 mm in binnenhoeken verbetert de laagdikteverdeling merkbaar. Bij hardanodiseren is dit extra relevant omdat de laag dikker is en het randeffect sterker speelt.
Blinde gaten en nauwe sleuven zijn moeilijk te anodiseren vanwege beperkte elektrolytstroom en gasinsluiting. Geef, waar mogelijk, de voorkeur aan doorgaande gaten. Pas de positie van ophangpunten of ophangogen al in de ontwerpfase af op de gewenste rackingpositie, zodat het onderdeel eenvoudig en correct kan worden opgehangen zonder extra bewerkingen.
Communicatie met de Aanbieder
Goede communicatie over racking voorkomt teleurstellingen. Lever bij de eerste opdracht van een nieuw onderdeel altijd een tekening of foto mee waarop de A-vlakken (zichtbare oppervlakken) zijn aangegeven. Vermeld ook of er specifieke zones zijn die vrij moeten blijven van contactpunten. Een professionele aanbieder bevestigt de rackingstrategie vóór de productie start.
Bij twijfel over de haalbaarheid (bijvoorbeeld bij onderdelen waarbij alle vlakken zichtbaar zijn of waarbij de geometrie complexe racking vereist) vraag dan om een voorbespreking of proefbatch. Een proefbatch van 1 tot 3 stuks maakt de rackingpositie zichtbaar en geeft de mogelijkheid om bij te sturen voordat een grotere serie wordt geproduceerd.
Bewaar de rackingdocumentatie van goedgekeurde batches voor herhalingsorders. Een foto of tekening van de goedgekeurde rackingpositie is waardevol bij toekomstige opdrachten, zeker als het onderdeel bij meerdere batchcycli wordt geproduceerd of als er een lange tijd zit tussen opeenvolgende orders.
Veelgestelde Vragen
Wat zijn reksporen en kan ik ze vermijden?
Reksporen zijn kleine blote aluminiumplekken op het contactpunt tussen rek en onderdeel: daar groeit geen anodisatielaag. Ze zijn onvermijdelijk, maar de positie is stuurbaar. Geef bij uw opdracht duidelijk aan welke vlakken zichtbaar zijn (A-vlakken). Een professioneel anodiseerbedrijf plaatst contactpunten dan op niet-zichtbare zones, zoals de achterzijde of in een bevestigingsgat.
Waarom zijn titanium rekken beter dan aluminium rekken?
Titanium vormt nauwelijks een anodisatielaag bij gebruik als anode, waardoor de elektrische geleiding via de contactpunten over vele batches stabiel blijft. Aluminium rekken anodiseren mee en bouwen op de contactpunten een dikke, niet-geleidende laag op. Dit verslechtert de stroomgeleiding en vereist regelmatig etsen van het rek. Titanium rekken hebben hogere aanschafkosten maar een veel langere levensduur en hogere procesbetrouwbaarheid.
Hoe beïnvloedt racking de laagdikte op mijn onderdeel?
De positie van het onderdeel in het bad en de afstand tot de kathoden beïnvloeden de lokale stroomdichtheid en daarmee de laagdikte. Uitstekende delen en randen ontvangen meer stroom en krijgen een dikkere laag; verdiepingen en binnenhoeken krijgen een dunnere laag. Bij maattolerant werk is het verstandig om de verwachte laagdiktevariatie te bespreken met de aanbieder en dit in de maattekening te verwerken.
Wanneer is een maatwerk jig zinvol?
Een maatwerk jig is zinvol bij complexe of kwetsbare onderdelen, bij precisieonderdelen waarbij contactpuntpositie kritisch is, en bij herhalingsorders waarbij consistente racking elke batch vereist is. De eenmalige investering in een jig loont bij series van doorgaans 50 stuks of meer, of bij dure onderdelen waarbij uitval door onjuiste racking onaanvaardbaar is.
Wat moet ik vermelden bij mijn offertevraag over racking?
Vermeld bij uw offertevraag: welke vlakken zichtbaar zijn (A-vlakken), of er zones zijn die vrij moeten blijven van contactpunten, of er specifieke eisen zijn aan de laagdikteverdeling, en of u een proefbatch wilt voor goedkeuring van de rackingpositie. Voeg een tekening of foto toe waarop de A-vlakken zijn aangegeven. Dit voorkomt misverstanden en verhoogt de kans op een goed eindresultaat direct bij de eerste batch.
Kan ik zelf invloed uitoefenen op het ontwerp om racking te vergemakkelijken?
Ja. Neem in het ontwerp een bevestigingsgat of een niet-zichtbare zone op voor contactpunten. Vermijd scherpe binnenhoeken (gebruik minimaal 0,5 mm radius) in zones waar uniforme laagdikte vereist is. Kies voor doorgaande gaten in plaats van blinde gaten waar mogelijk. Overleg bij nieuwe onderdelen met uw anodiseerdienstverlener over de beste ontwerpkeuzes voor een optimale anodiseerresultaat.